 با هم تماس گرفتن


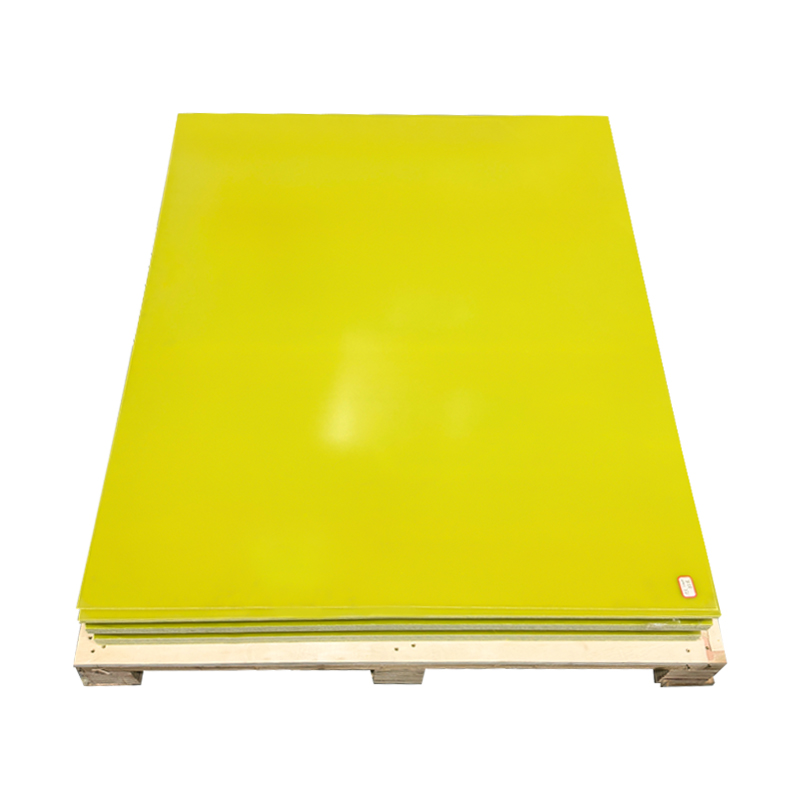
ورق فایبرگلاس اپوکسی: یک فرآیند، نه فقط یک ماده
ورق های فایبرگلاس اپوکسی از یک قالب بیرون نمی آیند. آنها نتیجه ملاقات مهندسی نساجی با شیمی گرماسخت هستند و این فرآیند همه چیز را از استحکام دی الکتریک گرفته تا پایداری ابعادی طولانی مدت را تعیین می کند. اگر صفحات عایق را برای بسته های باتری، تابلو برق یا لوازم جانبی PCB مشخص کرده اید، قبلاً به این فرآیند اعتماد کرده اید. این بخشی از همان خانواده تولیدی است که برای ورقه های کربن و آرامید استفاده می شود، اما با پارچه شیشه ای و اپوکسی تعادل هزینه، عایق و استحکام مکانیکی متفاوت است.
پاسخ مستقیم به "چگونه ورق فایبرگلاس اپوکسی ساخته می شود" این است که ورق با آغشته کردن پارچه E-glass بافته شده به رزین اپوکسی، انباشتن لایه های پوشش داده شده با رزین و سخت شدن آنها در زیر گرما و فشار تولید می شود. در پشت این توصیف ساده، مراحلی وجود دارد که نیاز به کنترل دقیق ویسکوزیته رزین، دمای خشک کردن، فشار صفحه، سرعت سرد شدن و زمان پخت دارد.
رایج ترین شکل تجاری یک است ورق عایق فایبرگلاس اپوکسی پرس شده به پانل های مسطح برای عایق الکتریکی و قطعات مکانیکی با بار بالا.
 تولیدکنندگان تخته عایق الیاف شیشه ای رزین اپوکسی سفارشی، کارخانه ما هیئت عایق الیاف شیشه ای رزین اپوکسی سفارشی، شرکت فناوری مواد جدید Jiangyin Dongli، با مسئولیت محدود آیا الیاف شیشه ای رزین اپوکسی چین است... مشاهده محصول →
چه چیزی در یک ورق فایبرگلاس اپوکسی وارد می شود
پارچه فیبر شیشه ای
اکثر ورق های فایبرگلاس اپوکسی از نخ رشته ای پیوسته شیشه ای E استفاده می کنند که برای مقاومت الکتریکی بالا و کارایی هزینه انتخاب شده است. نخ تابیده می شود یا به آرامی تابیده می شود، سپس به صورت یک بافت ساده متعادل یا گهگاه برای انطباق بهتر، با وزن های سطحی معمولاً بین 100 تا 300 گرم در متر مربع بافته می شود. بافت ساده سطح صاف تر و ثبات ابعادی بهتری ایجاد می کند، در حالی که جناغ می تواند راحت تر با ابزار منحنی منطبق شود. قبل از لمینیت، پارچه را با حرارت تمیز می کنند تا روان کننده های بافندگی حذف شود، سپس با یک عامل جفت کننده سیلان درمان می شود. این اندازه یک پل شیمیایی بین سطح شیشه و ماتریس اپوکسی ایجاد می کند. بدون آن، لمینت می تواند لایه لایه شود زیرا رزین نمی تواند رشته های صاف را بگیرد. منطق بافندگی و درمان سطح زیرین مشابه است تولید پارچه فنی بافته شده در سایر کامپوزیت های با کارایی بالا .
سیستم رزین اپوکسی
رزین اپوکسی عایق الکتریکی، مقاومت شیمیایی و تحمل حرارت ورق را تامین می کند. بیشتر فرمولاسیون ها از یک اپوکسی دو عملکرد مانند بیسفنول A یا بیسفنول F، همراه با سخت کننده، شتاب دهنده و افزودنی های ضد شعله استفاده می کنند. رقیق کننده های حلال یا واکنشی ویسکوزیته را به اندازه ای کاهش می دهند که پارچه به سرعت در حمام اشباع خیس شود. ترکیب رزین همچنین دمای عملیاتی را تنظیم میکند: یک سیستم استاندارد بیسفنول A پس از پخت به Tg انتقال شیشهای تقریباً 130 تا 150 درجه سانتیگراد میرسد، در حالی که سیستمهای اپوکسی نوولاک یا رزین چند منظوره میتوانند مقاومت حرارتی را بهبود بخشند. برای ایمنی الکتریکی، اپوکسی هالوژنه یا سایر مواد شیمیایی مقاوم در برابر شعله معمولاً برای رسیدن به رتبه UL94 V0 استفاده می شود.
چگونه ورق فایبرگلاس اپوکسی ساخته می شود: مرحله به مرحله
اگرچه توالی تولید استاندارد است، نقاط تنظیم دقیق با شیمی رزین، ضخامت ورق و درجه بندی الکتریکی مورد نیاز تغییر می کند. مراحل زیر مسیر صنعتی مورد استفاده در یک کارخانه کامپوزیت مدرن را شرح می دهد.
- آماده سازی پارچه. پارچه شیشه ای E-Glass بازرسی شده، با حرارت تمیز می شود و با یک عامل جفت کننده درمان می شود تا سطح برای خیس شدن رزین آماده شود.
- فرمولاسیون حمام رزینی. اپوکسی، هاردنر، مواد افزودنی مقاوم در برابر شعله و حلال مخلوط، فیلتر شده و از نظر ویسکوزیته و زمان ژل قبل از شروع خط آزمایش می شوند.
- اشباع و مرحله بندی B. پارچه شیشه ای از یک مخزن غوطه ور شدن رزین و بین رول های اندازه گیری که پیکاپ رزین را کنترل می کنند، عبور می کند. محتوای رزین هدف عموماً 35 تا 45 درصد وزنی است. سپس پارچه مرطوب در یک برج خشک کن در دمای 100 تا 160 درجه سانتیگراد عبور می کند، جایی که حلال تبخیر می شود و رزین به حالت خشک و کمی چسبنده می رسد. در این مرحله ماده را an می نامند پیش آغشته اپوکسی
 تولید کنندگان پیش آماده سازی فیبر کربن اپوکسی سفارشی، کارخانه ما پیش آماده سازی فیبر کربن اپوکسی سفارشی را ارائه می دهیم، شرکت فناوری مواد جدید Jiangyin Dongli، با مسئولیت محدود آیا کارخانه تولید کننده فیبر کربن اپوکسی اپوکسی چین است... مشاهده محصول → یک محصول نیمه پخته که می توان آن را برای لمینیت بعدی نگهداری کرد. درجه مرحله بندی در نمونه های تولیدی بررسی می شود تا پیش آغشته سازی جریان، چسبندگی و ماندگاری مناسب را حفظ کند.
- برش و چیدمان. Prepreg به اندازه ورق برش داده می شود و در تعداد دقیقی از لایه ها روی هم قرار می گیرد تا به ضخامت مورد نظر برسد. یک تخته معمولی 2 میلی متری ممکن است از هشت تا ده لایه استفاده کند، در حالی که یک صفحه 50 میلی متری به مراتب بیشتر نیاز دارد. چیدمان در یک اتاق تمیز و با دمای کنترل شده انجام می شود. در این کارخانه برای جلوگیری از گیر افتادن گرد و غبار در بین لایه ها، قسمت پرس از قسمت چیدمان جدا نگهداری می شود.
- پرس داغ. پشته در یک پرس گرم قرار می گیرد. دما و فشار طبق یک منحنی کنترل شده افزایش می یابد. رزین جریان می یابد، الیاف باقی مانده را خیس می کند، حفره ها را پر می کند و به یک شبکه ترموست صلب متصل می شود. فشار اغلب در دو مرحله اعمال می شود: فشار اولیه کمتر به رزین اجازه می دهد توزیع شود، سپس فشار بالا لمینت را تا چگالی نهایی فشرده می کند.
- خنک سازی، پیرایش و بازرسی. پانل تحت فشار برای جلوگیری از تاب خوردگی خنک می شود، سپس به ابعاد بریده می شود. ضخامت، عیوب سطح، و برای درجه های الکتریکی، خواص دی الکتریک قبل از ارسال بررسی می شود. برخی از تخته ها برای محکم کردن تحمل ضخامت زمانی که برای جگ های دقیق یا فیکسچر PCB استفاده می شوند، سطح زمین می شوند.
پارامترهای فرآیند کلیدی که کیفیت برگه را تعیین می کند
بیشتر تفاوتها بین یک ورق ثابت و یک مشکل تک دستهای ناشی از این است که کارخانه چقدر فرآیند را کنترل میکند. جدول پارامترهایی را که باید در هر دوره تولید اندازه گیری شود فهرست می کند.
| پارامتر | محدوده معمولی | چرا اهمیت دارد |
|---|---|---|
| وزن سطحی پارچه شیشه ای | 100-300 گرم در متر مربع | جمع آوری رزین، استحکام مکانیکی و ضخامت در هر لایه را کنترل می کند. |
| محتوای رزین پس از خشک شدن | 35-45 درصد وزنی | مقاومت دی الکتریک را در برابر مقاومت برشی بین لایه ای متعادل می کند. |
| دمای خشک شدن اشباع | 100-160 درجه سانتیگراد | حلال را بدون به جلو بردن بیش از حد رزین قبل از lay up حذف می کند. |
| دمای پخت | 150-180 درجه سانتیگراد | چگالی اتصالات عرضی و دمای انتقال شیشه ای را تعیین می کند. |
| فشار پخت | 3-10 مگاپاسکال | هوا را از بین می برد، لایه ها را فشرده می کند و از ایجاد فضای خالی و لایه برداری جلوگیری می کند. |
| زمان نگهداری درمان | 60-150 دقیقه | واکنش یکنواخت را در سراسر پشته، به ویژه در تخته های ضخیم تضمین می کند. |
بیشترین تعداد ممیزی شده است نسبت رزین به فیبر ; حتی چند درصد دریفت باعث تغییر رفتار برش، استحکام دی الکتریک و تحمل ضخامت می شود. برای تخته های ضخیم، فاز خنک کننده به همان اندازه مهم است: خنک شدن خیلی سریع پس از پخت، تنش های داخلی را در نزدیکی لبه ها ایجاد می کند. یک فرآیند خوب تحت فشار خنک می شود و ممکن است شامل یک مرحله پس از پخت برای تثبیت لمینت قبل از ماشینکاری باشد.
کنترل کیفیت و انتخاب تامین کننده
برای یک خریدار، فرآیند اهمیت دارد زیرا مقادیر برگه داده را پیشبینی میکند. یک پانل فشرده شده با فشار بسیار کم می تواند حفره های ریز را پنهان کند که برد را ضعیف می کند و مسیرهایی را برای ردیابی الکتریکی ایجاد می کند. یک ورق با نسبت رزین نامتعادل ممکن است یک بررسی بصری دریافتی را پشت سر بگذارد اما پس از ماشینکاری خراب شود. بنابراین اولین سوال فقط نام نمره برگه نیست، بلکه این است که آیا فرآیند پشت آن نمره واقعاً نظارت می شود یا خیر.
هنگام ارزیابی یک تامین کننده، مستنداتی در مورد اشتعال پذیری (UL94 V0)، مقاومت خمشی، مقاومت دی الکتریک و تحمل ضخامت بخواهید. برای قطعات ماشینکاری شده، کیفیت لبه و اینکه آیا تخته به اندازه کافی پخته شده است تا پس از برش یا مهر زنی صاف بماند را بررسی کنید. همچنین بپرسید که آیا کارخانه میتواند اندازههای سفارشی را عرضه کند، زیرا کارخانهای که کار بافندگی و پرس را انجام میدهد، احتمال بیشتری دارد که سبک شیشه و محتوای رزین را تنظیم کند تا کارخانهای که فقط تختههای وارداتی را برش میدهد.
ادغام عمودی تفاوت قابل اندازه گیری ایجاد می کند. کارخانهای که بافت، عملیات رزین، آمادهسازی پیش آغشته، پرس گرم و تکمیل را کنترل میکند، میتواند یک نقص را در منبع آن ردیابی کند و قبل از اینکه به یک الگو تبدیل شود، آن را برطرف کند. به همین دلیل است که ما به عنوان یک تولید کننده مواد کامپوزیت یک مرحله ای : Jiangyin Dongli New Materials Technology Co., Ltd. زنجیره کامل را در یک سایت، با پشتیبانی 24 کارمند فنی، ده خط تولید، و یک طبقه تولید 32000 متر مربع با کارگاه های کنترل دما و منطقه تمیز کلاس 100000 اداره می کند.
اگر به ورق های استاندارد یا تخته های لمینت سفارشی برای وسایل باتری، تابلو برق، عایق ترانسفورماتور یا پوشش های مکانیکی نیاز دارید، فرآیند تولید اولین مشخصاتی است که باید درک کنید. با کنترل جریان کامل، میتوانیم سبک شیشه، محتوای رزین و ضخامت را با کاربرد مورد نظر تطبیق دهیم، و همچنین میتوانیم ورق پخت را به قطعات ماشینکاری سفارشی پردازش کنیم.


 +86-13961668677

 شماره 61 ، جاده Xingyuan ، دهکده Jiefang ، شهر Gushan ، شهر جیانگین ، استان جیانگسو ، چین.
